Sep 07, 2026
যখন একজন প্রকৌশলী প্রথমে জিজ্ঞাসা করেন যে 304 স্টেইনলেস স্টীল স্প্রিং তৈরির জন্য ভাল কিনা, সবচেয়ে সঠিক উত্তর হল: হ্যাঁ, এটি স্প্রিং অ্যাপ্লিকেশনের বিস্তৃত পরিসরের জন্য একটি নির্ভরযোগ্য পছন্দ, কিন্তু এটি প্রতিটি বসন্তের জন্য সেরা পছন্দ নয়। উপাদানটি শক্তিশালী জারা প্রতিরোধের, ভাল গঠনযোগ্যতা এবং অনুমানযোগ্য যান্ত্রিক কর্মক্ষমতা প্রদান করে যা এটিকে অনেক শিল্প ও ভোক্তা পণ্যের জন্য ডিফল্ট করে তোলে। একই সময়ে, এটির স্পষ্ট শক্তি এবং তাপমাত্রার সীমা রয়েছে যা গুরুত্বপূর্ণ যখন একটি বসন্তকে খুব কমপ্যাক্ট হতে হবে, উচ্চ চাপের মধ্যে চলতে হবে বা চরম চক্রে বেঁচে থাকতে হবে।
ব্যবহারিক পদ্ধতি হল কোনো উপাদানে প্রতিশ্রুতিবদ্ধ হওয়ার আগে আপনার আবেদনের নির্দিষ্ট প্রয়োজনীয়তার বিপরীতে 304 মূল্যায়ন করা। প্রধান মানদণ্ড হল অপারেটিং পরিবেশ, প্রয়োজনীয় লোড এবং বিচ্যুতি, উপলব্ধ স্থান, প্রত্যাশিত পরিষেবা জীবন এবং গ্রহণযোগ্য খরচ। যখন জারা প্রতিরোধ এবং চেহারা পরম শক্তির চেয়ে বেশি গুরুত্বপূর্ণ, 304 সাধারণত জয়ী হয়। যখন বসন্তকে একটি ছোট খাম থেকে সর্বাধিক শক্তি সরবরাহ করতে হবে বা লক্ষ লক্ষ উচ্চ-চাপ চক্র সহ্য করতে হবে, শক্তিশালী সংকর ধাতুগুলি এটিকে ছাড়িয়ে যাবে।
এই নিবন্ধটি ব্যাখ্যা করে যে কিভাবে 304 একটি স্প্রিং উপাদান হিসাবে আচরণ করে, এটি কোথায় উৎকৃষ্ট হয়, কোথায় এটি সংগ্রাম করে, এটি কীভাবে বিকল্পগুলির সাথে তুলনা করে এবং একটি প্রস্তুতকারকের কাছ থেকে 304 স্টেইনলেস স্টীল স্প্রিং অর্ডার করার সময় আপনার কী উল্লেখ করা উচিত। এটি একটি অভিজ্ঞ বসন্ত কর্মশালার দৃষ্টিকোণ থেকে লেখা হয়েছে যা প্রতিদিন এই উপাদান সিদ্ধান্ত নিয়ে কাজ করে।
304 স্টেইনলেস স্টিল হল একটি অস্টেনিটিক ক্রোমিয়াম-নিকেল খাদ যাতে সাধারণত 18 থেকে 20 শতাংশ ক্রোমিয়াম এবং 8 থেকে 10.5 শতাংশ নিকেল থাকে। এই রচনাটি এটিকে একটি মুখ-কেন্দ্রিক কিউবিক অস্টেনিটিক কাঠামো দেয় যা ক্রায়োজেনিক তাপমাত্রা থেকে শক্ত হওয়া পর্যন্ত স্থিতিশীল থাকে, যে কারণে 304 কার্বন স্প্রিং স্টিলের মতো ঠান্ডা পরিষেবাতে ভঙ্গুর হয় না।
বসন্ত অ্যাপ্লিকেশনের জন্য, 304 ঠান্ডা টানা তারের হিসাবে সরবরাহ করা হয়। ঠাণ্ডা অঙ্কন প্রক্রিয়াটি স্ট্রেন হার্ডনিং এর মাধ্যমে প্রসার্য শক্তিকে উল্লেখযোগ্যভাবে বৃদ্ধি করে, তারের ব্যাসের উপর নির্ভর করে 700 থেকে 1,100 এমপিএ পর্যন্ত মোটামুটি 500 থেকে 600 MPa এর annealed শক্তি থেকে তার গ্রহণ করে। এটি অপরিহার্য কারণ অ্যানিলেড 304 একটি দরকারী বসন্তের জন্য অনেক বেশি নরম। চূড়ান্ত বসন্তে অর্জিত শক্তি কয়েলিংয়ের সময় প্রবর্তিত ঠান্ডা কাজের উপরও নির্ভর করে, যে কারণে 304 স্প্রিং ওয়্যার এবং 304 শীট মেটাল খুব আলাদা ইঞ্জিনিয়ারিং উপকরণ।
সাধারণ স্প্রিং স্টিলের তারের মান যা 304 উল্লেখ করে তার মধ্যে রয়েছে EN 10270-3, ASTM A313, এবং JIS G4314। আপনি যদি আন্তর্জাতিকভাবে স্প্রিংস সোর্সিং করেন তবে এই মানগুলি আপনাকে প্রসার্য শক্তি এবং সহনশীলতার জন্য একটি বেসলাইন দেয়। যাইহোক, এটা লক্ষনীয় যে চূড়ান্ত বসন্ত কর্মক্ষমতা গঠন প্রক্রিয়া, চাপ উপশম, এবং উপাদান গ্রেড নিজেই উপর পৃষ্ঠ অবস্থার উপর নির্ভর করে.
304 বেছে নেওয়ার আগে একজন স্প্রিং ডিজাইনারের বেশ কয়েকটি পরিসংখ্যান প্রয়োজন: প্রসার্য শক্তি, ফলন শক্তি, মডুলাস মান এবং অপারেটিং তাপমাত্রা সীমা। নীচের সারণীটি ঠান্ডা-আঁকা 304 স্প্রিং তারের জন্য সাধারণ মানগুলিকে সংক্ষিপ্ত করে৷ যেহেতু শক্তি তারের ব্যাসের সাথে পরিবর্তিত হয়, দেখানো রেঞ্জগুলি একক সংখ্যার চেয়ে বেশি কার্যকর।
| সম্পত্তি | সাধারণ মান | স্প্রিং ডিজাইনের জন্য ব্যবহারিক নোট |
|---|---|---|
| প্রসার্য শক্তি | 700 - 1,100 MPa | ছোট ব্যাস শক্তিশালী হয়; একটি 0.5 মিমি তার 1,200 MPa অতিক্রম করতে পারে। |
| 0.2% ফলন শক্তি | 400 - 900 MPa | ঠান্ডা অঙ্কন কারণে annealed প্লেট মান তুলনায় উচ্চ. |
| স্থিতিস্থাপকতার মডুলাস (E) | 193 জিপিএ | ইম্পেরিয়াল ইউনিটে আনুমানিক 28 × 10⁶ psi। |
| অনমনীয়তার মডুলাস (G) | 77 জিপিএ | কম্প্রেশন এবং টর্শন স্প্রিং রেট গণনার জন্য ব্যবহৃত হয়। |
| সর্বোচ্চ ক্রমাগত পরিষেবা তাপমাত্রা | প্রায় 290 °C | এর উপরে, লোড শিথিলতা দ্রুত ত্বরান্বিত হয়। |
| সর্বনিম্ন পরিষেবা তাপমাত্রা | নিচে -200 °সে | অস্টেনিটিক কাঠামোতে নমনীয় থেকে ভঙ্গুর রূপান্তর নেই। |
| ঘনত্ব | 7.93 গ্রাম/সেমি³ | তারের ওজন এবং শিপিং ভর গণনা করার সময় দরকারী। |
| বৈদ্যুতিক প্রতিরোধ ক্ষমতা | 72 µΩ· সেমি | প্রাসঙ্গিক যদি একটি সার্কিটে স্প্রিং কারেন্ট বহন করে। |
স্ট্যাটিক অ্যাপ্লিকেশনের জন্য, একটি সাধারণ নকশা সীমা হল তারের প্রসার্য শক্তির 45 থেকে 50 শতাংশের নিচে সংশোধন করা চাপকে রাখা। লক্ষ লক্ষ চক্র সহ গতিশীল অ্যাপ্লিকেশনের জন্য, সর্বাধিক অপারেটিং স্ট্রেস অবশ্যই উল্লেখযোগ্যভাবে হ্রাস করা উচিত, প্রায়শই 20 থেকে 30 শতাংশ প্রসার্য শক্তি, এবং একটি বসন্ত প্রস্তুতকারক ক্লান্তি জীবন বাড়ানোর জন্য শট পিনিং বা প্রিসেট করার সুপারিশ করতে পারে।
304 স্প্রিং তারের প্রসার্য শক্তি তারের ব্যাস বৃদ্ধির সাথে সাথে কমে যায়। এটি একটি ত্রুটি নয়; এটি অঙ্কনের সময় একটি ঘন তারের কেন্দ্রে কম প্লাস্টিকের বিকৃতির ফলস্বরূপ। নিম্নোক্ত চার্ট দেখায় কিভাবে এই সম্পর্কটি সাধারণত বাণিজ্যিক বসন্ত উৎপাদনে ব্যবহৃত তারের মাপ জুড়ে প্রদর্শিত হয়।
তারের ব্যাস কীভাবে ঠান্ডা-আঁকা 304 স্প্রিং তারের প্রসার্য শক্তিকে প্রভাবিত করে
ব্যবহারিক অর্থ হল যে যদি আপনার একটি ছোট স্প্রিং থেকে একটি উচ্চ শক্তির প্রয়োজন হয়, একটি উচ্চ স্ট্রেস লেভেলে চালিত একটি পাতলা 304 তার এটি সরবরাহ করবে, কিন্তু একটি পুরু তারের একই উপাদান একটি বড় কয়েল ছাড়া প্রয়োজনীয় লোডে পৌঁছাতে পারে না। যখন এটি ঘটে, তখন 301 স্টেইনলেস স্টিল বা কার্বন স্টিলের মিউজিক ওয়্যারে স্যুইচ করা, যা মোটা ব্যাসের মধ্যে উচ্চ প্রসার্য শক্তি বজায় রাখে, প্রায়শই ভাল ইঞ্জিনিয়ারিং সিদ্ধান্ত।
প্রকৌশলীরা বসন্তের জন্য 304 স্টেইনলেস স্টীল বেছে নেওয়ার প্রধান কারণ হল এর জারা প্রতিরোধ ক্ষমতা। সাধারণ বায়ুমণ্ডলীয় পরিস্থিতিতে, তাজা জল, বাষ্প, খাদ্য প্রক্রিয়াকরণ পরিবেশ এবং অনেক পাতলা জৈব ও অজৈব রাসায়নিক, 304 কোনো পৃষ্ঠের আবরণ ছাড়াই চমৎকার সুরক্ষা প্রদান করে। যতক্ষণ অক্সিজেন উপস্থিত থাকে ততক্ষণ প্যাসিভ অক্সাইড ফিল্ম স্বয়ংক্রিয়ভাবে রক্ষণাবেক্ষণ করা হয় এবং একটি স্ক্র্যাচযুক্ত পৃষ্ঠটি স্ব-নিরাময় হবে।
গৃহস্থালীর যন্ত্রপাতি, চিকিৎসা যন্ত্র, খাদ্য যোগাযোগের সরঞ্জাম এবং নোনা জলের মুখোমুখি না হয় এমন বহিরঙ্গন ব্যবস্থায় ব্যবহৃত স্প্রিংগুলির জন্য, 304 সাধারণত প্রথম পছন্দ। এটি কলাই পরিধানের সমস্যা এড়ায়, যা দস্তা-ধাতুপট্টাবৃত কার্বন ইস্পাত স্প্রিংগুলির জন্য একটি সাধারণ ব্যর্থতার মোড যা কম্প্রেশনের সময় কয়েলগুলি একে অপরের বিরুদ্ধে ঘষার সময় তাদের প্রতিরক্ষামূলক স্তর হারায়।
যাইহোক, 304 এর ক্লোরাইডের জন্য একটি সুপরিচিত দুর্বলতা রয়েছে। সমুদ্রের জল, রোড ডি-আইসিং সল্ট, ব্লিচিং সলিউশন এবং নির্দিষ্ট কিছু শিল্প রাসায়নিকের দীর্ঘমেয়াদী এক্সপোজারের কারণে পিটিং এবং ফাটল ক্ষয় হতে পারে। তাপমাত্রা এবং প্রসার্য চাপের সাথে ঝুঁকি বৃদ্ধি পায়। ক্লোরাইড-সমৃদ্ধ বায়ুমণ্ডলে ক্রমাগত লোডের অধীনে একটি স্প্রিং স্ট্রেস জারা ক্র্যাকিংয়ের জন্যও সংবেদনশীল, যা লোড গণনা করা নিরাপদ সীমার মধ্যে থাকলেও হঠাৎ ব্যর্থতার কারণ হতে পারে।
যদি আপনার বসন্ত সমুদ্রের কাছাকাছি চলে, এমন গাড়িতে যা শীতকালীন রাস্তার লবণ অনুভব করে, বা ক্লোরিন-ভিত্তিক ডিটারজেন্ট ব্যবহার করে এমন একটি পরিষ্কার মেশিনের ভিতরে, পরিবর্তে 316 স্টেইনলেস স্টিল বিবেচনা করুন। 316-এ অতিরিক্ত মলিবডেনাম উল্লেখযোগ্যভাবে পিটিং প্রতিরোধের উন্নতি করে। স্প্রিং ম্যানুফ্যাকচারিংয়ে এই দুটি গ্রেড কীভাবে তুলনা করে তার গভীর ব্যাখ্যার জন্য, পড়ুন শিল্প বসন্ত অ্যাপ্লিকেশনে 304 বনাম 316 স্টেইনলেস স্টিলের আমাদের বিস্তারিত তুলনা .
পৃষ্ঠ চিকিত্সা এছাড়াও একটি ভূমিকা পালন করে। একই 304 বসন্ত তার পৃষ্ঠের অবস্থার উপর নির্ভর করে খুব ভিন্নভাবে আচরণ করতে পারে:
304 কম তাপমাত্রায় ভাল আচরণ করে, যা কার্বন স্টিলের তুলনায় এর অন্যতম সুবিধা। কোন নমনীয় থেকে ভঙ্গুর রূপান্তর নেই, তাই একটি 304 স্প্রিং ক্রায়োজেনিক প্রয়োগে প্রায় -200 °C পর্যন্ত স্থিতিস্থাপকভাবে বিকৃত হতে থাকে। কম তাপমাত্রায় বসন্তের হার এবং লোড কিছুটা বাড়বে কারণ উপাদানটির শিয়ার মডুলাস বেড়ে যায়, তাই ঘরের তাপমাত্রার জন্য ডিজাইন করা একটি বসন্ত যখন ঠান্ডা থাকে তখন কিছুটা উচ্চ শক্তি সরবরাহ করবে। যদি বসন্ত খুব কম তাপমাত্রায় কাজ করে তবে এটি ডিজাইনে পরীক্ষা করা উচিত।
উচ্চ তাপমাত্রায়, চিত্রটি ভিন্ন। 304 স্প্রিং ওয়্যারে উপকারী ঠান্ডা কাজ যখন কোনো উল্লেখযোগ্য সময়ের জন্য মোটামুটিভাবে 300 ডিগ্রি সেলসিয়াসের উপরে তাপমাত্রায় তারের সংস্পর্শে আসে তখন অ্যানিল করা শুরু হয়। প্রসার্য শক্তি হ্রাস পায়, এবং আরও গুরুত্বপূর্ণভাবে, বসন্ত শিথিল হতে শুরু করে: এটি একটি নির্দিষ্ট বিচ্যুতিতে আটকে থাকার সময় তার প্রাথমিক লোডের কিছু হারায়। তাপমাত্রা, সময় এবং প্রাথমিক চাপের স্তরের সাথে শিথিলতা ত্বরান্বিত হয়।
ব্যবহারিক পরিভাষায়, একটি মাঝারি স্ট্রেস লেভেল সহ 200 ডিগ্রি সেলসিয়াসে কাজ করা একটি 304 স্প্রিং সাধারণত দীর্ঘ পরিষেবার পরে গ্রহণযোগ্য লোড ধরে রাখে। 300 ডিগ্রি সেলসিয়াসে, পরিমাপযোগ্য লোড হ্রাস আশা করুন। 400 ডিগ্রি সেলসিয়াসে, 304 আর একটি বুদ্ধিমান বসন্ত উপাদান নয়। ক্রমাগত উচ্চ-তাপমাত্রা পরিষেবার জন্য, একটি বৃষ্টিপাত-কঠিন স্টেইনলেস স্টিল যেমন 17-7PH বা একটি নিকেল-ভিত্তিক খাদ ব্যবহার করা আবশ্যক৷
যদি আপনার আবেদনে উচ্চ তাপমাত্রায় মাঝে মাঝে সংক্ষিপ্ত ভ্রমণের সাথে স্বাভাবিক অবস্থায় ফিরে আসা হয়, তাহলে 304 এখনও গ্রহণযোগ্য হতে পারে, তবে আপনাকে প্রকৃত তাপমাত্রার প্রোফাইল সম্পর্কে বসন্ত প্রস্তুতকারককে বলতে হবে। উৎপাদনের সময় ব্যবহৃত স্ট্রেস-রিলিফ তাপমাত্রা সাধারণত 260 থেকে 400 °C হয়; যদি আপনার পরিষেবার তাপমাত্রা স্ট্রেস-রিলিফ তাপমাত্রার চেয়ে বেশি হয়, তাহলে বসন্ত আংশিকভাবে অবশিষ্ট চাপগুলি ছেড়ে দিতে পারে যা এর লোড ক্ষমতাতে অবদান রাখে।
একটি বসন্ত উপাদান নির্বাচন একটি ভারসাম্য ব্যায়াম। নীচের সারণীটি 304-কে অন্যান্য গ্রেডের সাথে তুলনা করে যা সাধারণত মধ্য-পরিসরের প্রসার্য শক্তি মান, ক্ষয় আচরণ, তাপমাত্রা সীমা এবং আনুমানিক খরচের অবস্থান ব্যবহার করে বসন্ত উত্পাদনে সম্মুখীন হয়।
| উপাদান | সাধারণ টেনসাইল (MPa) | জারা প্রতিরোধের | সর্বোচ্চ একটানা টেম্প | ক্লান্তি কর্মক্ষমতা | আপেক্ষিক খরচ |
|---|---|---|---|---|---|
| 304 স্টেইনলেস স্টীল | 850 | হালকা পরিবেশে চমৎকার | ~290 °সে | ভাল | $$ |
| 316 স্টেইনলেস স্টীল | 770 | ক্লোরাইড পরিবেশে উচ্চতর | ~300 °সে | ভাল | $$$ |
| 301 স্টেইনলেস স্টীল | 1,050 | হালকা পরিবেশে চমৎকার | ~290 °সে | উচ্চ শক্তির কারণে ভাল | $$ |
| সঙ্গীত তার (কার্বন ইস্পাত) | 1,950 | দরিদ্র, আবরণ প্রয়োজন | ~120 °সে | চমৎকার | $ |
| 17-7PH স্টেইনলেস স্টীল | 1,600 | চমৎকার | ~370 °সে | চমৎকার | $$$$ |
কাঁচা তারের মূল্য এবং প্রক্রিয়াকরণ জটিলতার উপর ভিত্তি করে খরচ কলাম একটি আপেক্ষিক সূচক। মিউজিক ওয়্যার হল সবচেয়ে সস্তা এবং শক্তিশালী বিকল্প, কিন্তু এটি মরিচা ধরে। 316 একই বসন্ত জ্যামিতির জন্য 304 এর বেশি খরচ করে যখন নিম্ন প্রসার্য শক্তি প্রদান করে; ক্লোরাইড উপস্থিত থাকলেই তা ন্যায্য। 301 304 এর উপরে একটি সার্থক শক্তি সুবিধা দেয় যখন আপনার একই ব্যাস থেকে একই দামে আরও জোরের প্রয়োজন হয়। 17-7PH উচ্চ-তাপমাত্রা, উচ্চ-শক্তি, এবং উচ্চ-ক্লান্তি প্রয়োগের জন্য একটি বিশেষ পছন্দ।
সাধারণ স্প্রিং ওয়্যার সামগ্রীর সাধারণ মধ্য-রেঞ্জ প্রসার্য শক্তি (MPa)
একটি সাধারণ ভুল ধারণা হল যে যদি 304 ভাল হয়, তাহলে 316 স্বয়ংক্রিয়ভাবে প্রতিটি বসন্তের জন্য ভাল। বাস্তবে, 316 তারের ঠান্ডা টানা অবস্থায় নরম, তাই একই বসন্তের মাত্রার জন্য, একটি 316 স্প্রিং একটি 304 স্প্রিংয়ের চেয়ে কম লোড সরবরাহ করবে। একই শক্তিতে পৌঁছানোর জন্য আপনার একটি মোটা তার বা একটি বড় কুণ্ডলীর প্রয়োজন হতে পারে। সিদ্ধান্তটি পরিবেশের দ্বারা চালিত হওয়া উচিত, উচ্চতর খাদ গ্রেডের জন্য একটি কম্বল পছন্দ দ্বারা নয়।
দৈনিক উৎপাদনে, 304 হল বিস্তৃত সেক্টর জুড়ে স্প্রিংসের জন্য সর্বাধিক ঘন ঘন নির্দিষ্ট স্টেইনলেস স্টীল। সাধারণ থ্রেড হল যে এই অ্যাপ্লিকেশনগুলি জারা প্রতিরোধের, পরিষ্কার চেহারা এবং মাঝারি লোড ক্ষমতাকে নিছক শক্তির চেয়ে বেশি মূল্য দেয়।
ওয়াশিং অগ্রভাগ, ভালভ রিটার্ন, কনভেয়ার সেফটি স্প্রিংস এবং ডিসপেনসার স্প্রিংস বারবার জল, বাষ্প এবং খাদ্য অ্যাসিডের সাথে যোগাযোগ করে। 304 দাগ প্রতিরোধ করে এবং আবরণ দূষণ এড়ায়।
দরজার তালা, সুইচ, ব্যাটারি কন্টাক্ট এবং রিলিজ মেকানিজম এমন একটি স্প্রিং থেকে উপকৃত হয় যা আর্দ্র রান্নাঘর, বাথরুম বা বেসমেন্টে বছরের পর বছর ধরে মরিচা পড়ে না।
একক-ব্যবহারের যন্ত্র এবং ডায়াগনস্টিক সরঞ্জামগুলিতে ছোট রিটার্ন স্প্রিংগুলি অবশ্যই পরিষ্কারযোগ্য এবং জীবাণুমুক্ত বাষ্পের সাথে সামঞ্জস্যপূর্ণ হতে হবে। 304 হল স্ট্যান্ডার্ড এন্ট্রি-লেভেল গ্রেড।
ব্রেক প্যাডেল রিটার্ন স্প্রিংস, সিট অ্যাডজাস্টমেন্ট এবং এইচভিএসি ড্যাম্পার স্প্রিংগুলি উষ্ণ, আর্দ্র অভ্যন্তরীণ স্থানগুলিতে ব্যবহৃত হয় যেখানে কার্বন ইস্পাত অতিরিক্ত সুরক্ষার প্রয়োজন হয়।
গেট ল্যাচ, মেলবক্স স্প্রিংস, এবং বায়ুচলাচল ড্যাম্পার বৃষ্টি এবং তাপমাত্রার পরিবর্তনের জন্য উন্মুক্ত 304 এর দীর্ঘ জীবন থেকে উপকৃত হয়।
ছোট স্প্রিংস যেগুলি বৈদ্যুতিক কারেন্ট বহন করে এবং যোগাযোগগুলি প্রেস করে তাদের স্থিতিশীল বল এবং অক্সিডেশন প্রতিরোধের প্রয়োজন। একটি পরিষ্কার পৃষ্ঠ সঙ্গে 304 তারের ব্যাপকভাবে এখানে ব্যবহৃত হয়.
যে অ্যাপ্লিকেশনগুলির জন্য একটি কমপ্যাক্ট আকৃতি বা একটি সুনির্দিষ্টভাবে নিয়ন্ত্রিত রিটার্ন ফোর্স প্রয়োজন, নির্মাতারা যেমন এই ওয়েবসাইটের পিছনে উত্পাদন সুবিধা CNC কয়েলিং মেশিন থেকে কাস্টম 304 স্প্রিং তৈরি করে এবং চালানের আগে লোড এবং মাত্রিক নির্ভুলতার জন্য তাদের পরীক্ষা করে। পণ্য পরিবারে কেবল সাধারণ কম্প্রেশন স্প্রিংসই নয়, আকৃতির এবং তারের তৈরি অংশগুলিও রয়েছে যা একটি স্ট্যান্ডার্ড স্প্রিং কয়লারে তৈরি করা কঠিন।
একটি সাধারণ উদাহরণ হল একটি স্টেইনলেস স্টিল 304 স্প্রিং যা একটি ছোট ভালভ সমাবেশে রিটার্ন-প্রেশার উপাদান হিসাবে ব্যবহৃত হয়। বসন্তকে 6 মিমি-এর চেয়ে ছোট ব্যাসের মধ্যে ফিট করতে হবে, দীর্ঘ স্ট্রোকের উপর একটি নিয়ন্ত্রিত শক্তি সরবরাহ করতে হবে এবং একটি উষ্ণ, স্যাঁতসেঁতে পরিবেশে ঘন ঘন সাইকেল চালানোর থেকে বেঁচে থাকতে হবে।
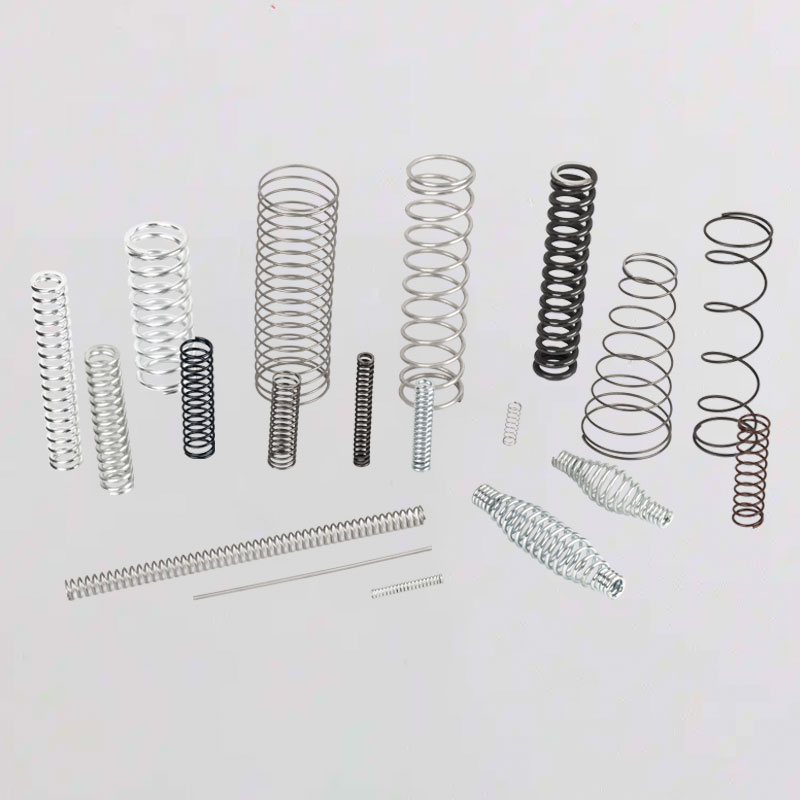 কাস্টম 304 স্টেইনলেস স্টীল রিটার্ন চাপ ছোট বসন্ত এই কমপ্যাক্ট 304 স্টেইনলেস স্টিল স্প্রিং একটি ছোট ভালভ সমাবেশের জন্য উপযুক্ত যার একটি নিয়ন্ত্রিত রিটার্ন ফোর্স, দীর্ঘ স্ট্রোক এবং উষ্ণ, স্যাঁতসেঁতে অবস্থার প্রতিরোধের প্রয়োজন। পণ্য দেখুন →
আরেকটি সাধারণ দৃশ্য হল একটি গৃহস্থালী যন্ত্রপাতির জন্য একটি বৃহৎ আয়তনের কম্প্রেশন স্প্রিং, যেখানে উৎপাদন সহনশীলতা কয়েক হাজার টুকরা জুড়ে থাকতে হবে। তারের ব্যাস, মুক্ত দৈর্ঘ্য এবং বদ্ধ প্রান্তের জ্যামিতি সবই চূড়ান্ত লোডকে প্রভাবিত করে এবং লোডটিকে স্পেসিফিকেশনের মধ্যে রাখার জন্য স্ট্রেস রিলিফ হিট ট্রিটমেন্ট সহ একটি ভাল-নিয়ন্ত্রিত CNC প্রক্রিয়া প্রয়োজন।
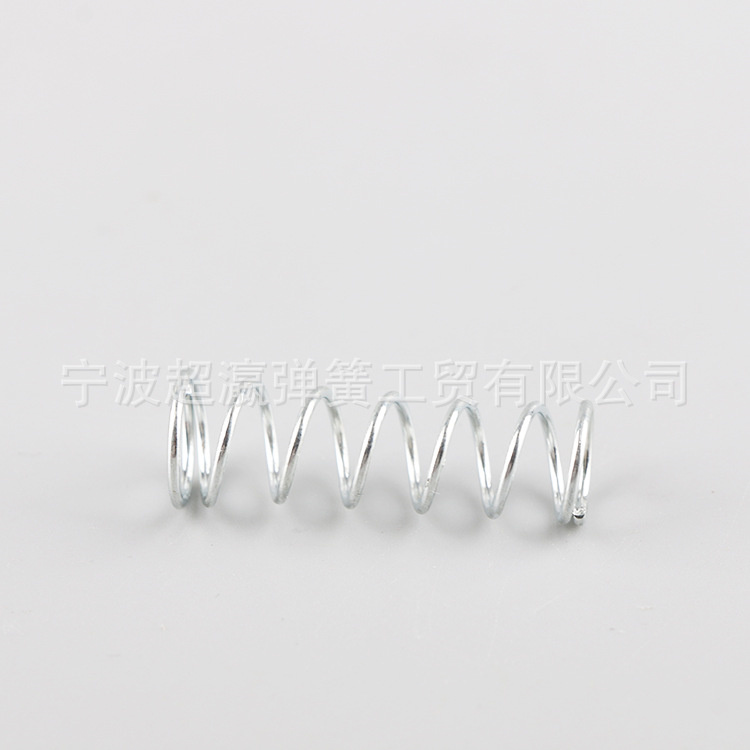 কাস্টম স্টেইনলেস স্টীল কম্প্রেশন বসন্ত বৃহৎ-আয়তনের যন্ত্রপাতি উৎপাদনের জন্য, এই CNC-তৈরি স্ট্রেস রিলিফ হিট ট্রিটমেন্ট সহ কম্প্রেশন স্প্রিং কয়েক হাজার টুকরা জুড়ে লোড স্পেসিফিকেশন ধরে রাখতে সাহায্য করে। পণ্য দেখুন →
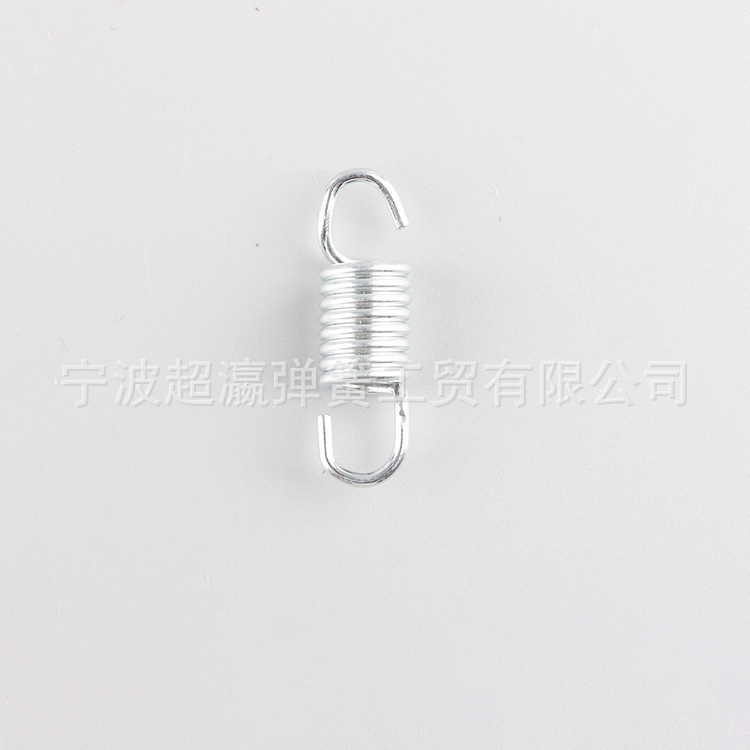
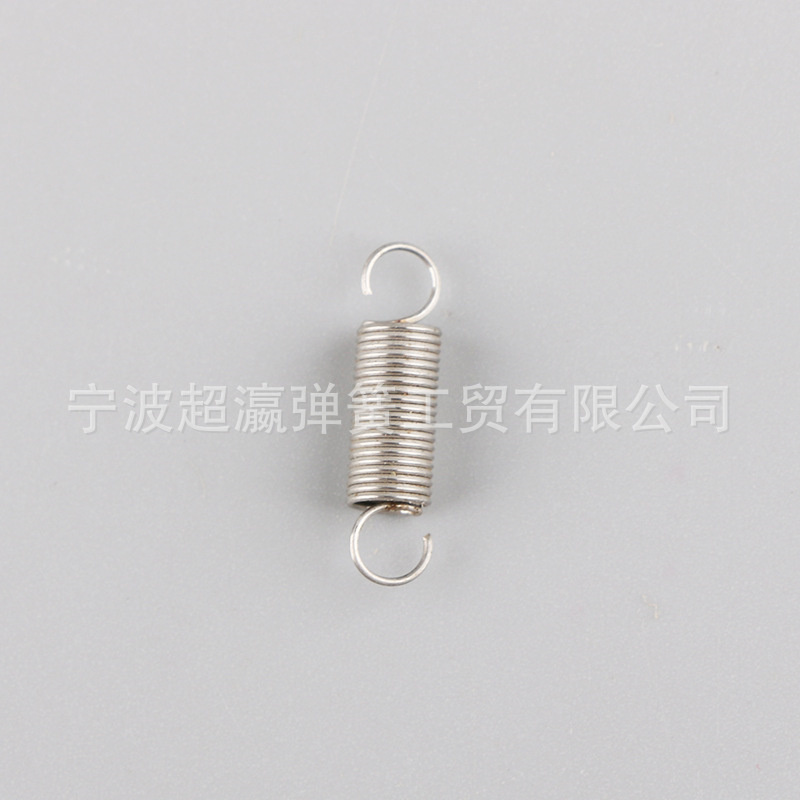
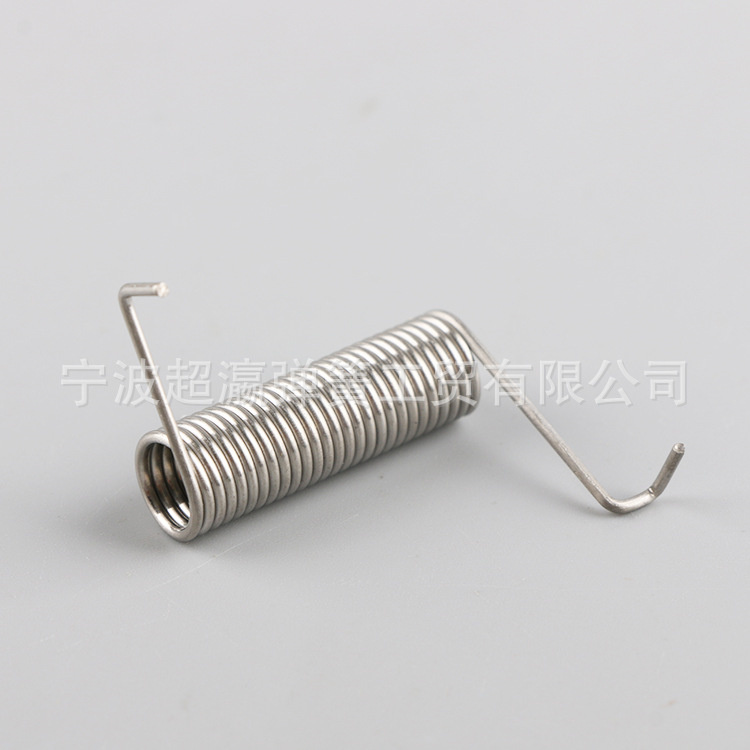
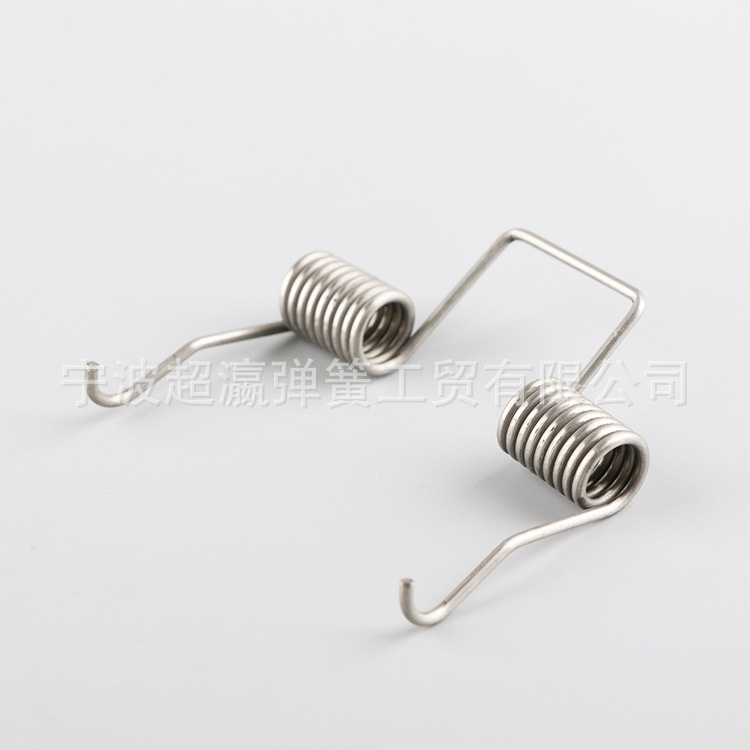
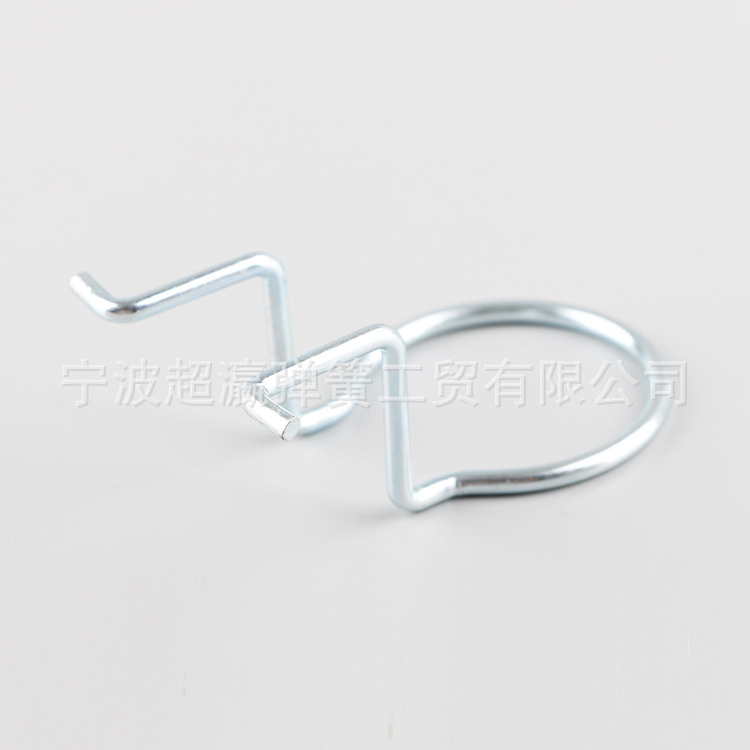
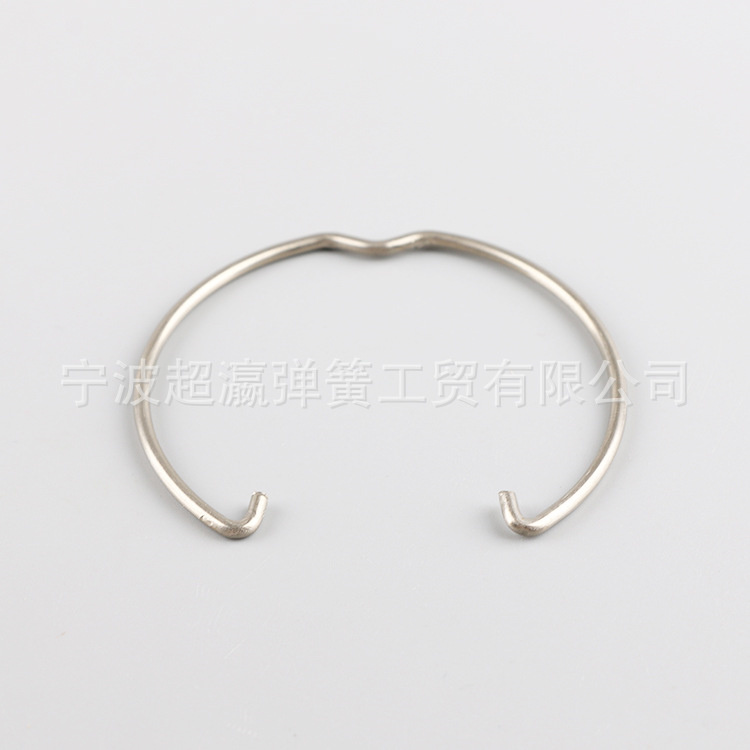
যখন প্রক্রিয়াটির জন্য একটি অ-বৃত্তাকার বিভাগ বা একটি অস্বাভাবিক লেগ জ্যামিতির প্রয়োজন হয়, 304 তার বিশেষ আকৃতির টান স্প্রিংসগুলিতেও গঠিত হতে পারে যা একটি একক উপাদানের ভিতরে একটি ক্লিপ বা হুক বৈশিষ্ট্যের সাথে একটি স্প্রিং ফাংশনকে একত্রিত করে। এটি অংশ গণনা হ্রাস করে এবং গ্রাহকের জন্য সমাবেশকে সহজ করে।
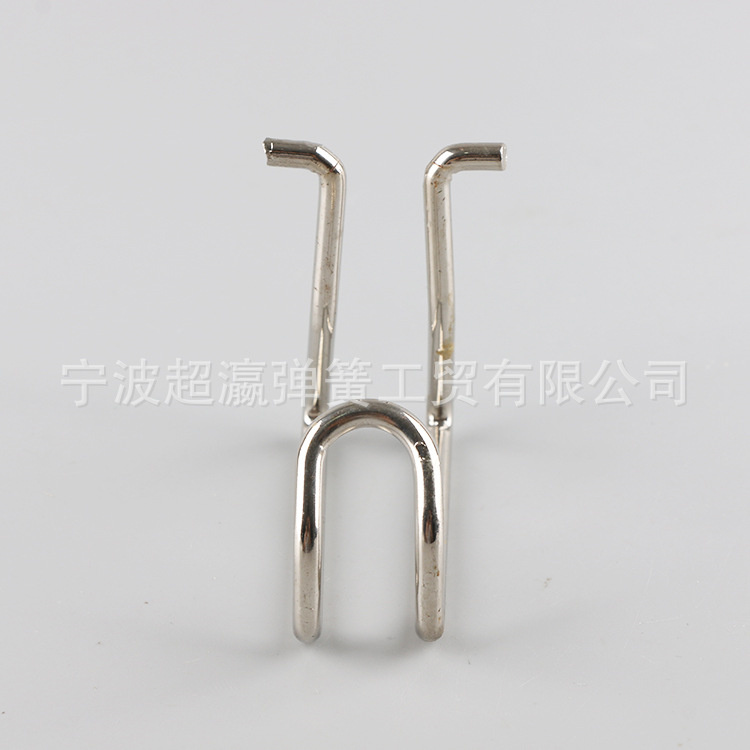 কাস্টম-আকৃতির 304 স্টেইনলেস স্টীল টান বসন্ত এই বিশেষ আকৃতির টেনশন স্প্রিং স্প্রিং ফাংশনকে একটি ক্লিপ বা হুক বৈশিষ্ট্যের সাথে একত্রিত করে, অংশের সংখ্যা হ্রাস করে এবং অ-বৃত্তাকার বা অস্বাভাবিক পায়ের জ্যামিতিগুলির জন্য সমাবেশকে সরল করে। পণ্য দেখুন →
উপাদান নির্বাচন শুধুমাত্র অর্ধেক কাজ. একটি 304 স্প্রিং যা খারাপভাবে ডিজাইন করা হয়েছে এমনকি উপাদানটি নিখুঁত হলেও ব্যর্থ হবে। এই গ্রেড থেকে স্প্রিং ডিজাইন করার সময় নিম্নলিখিত পয়েন্টগুলি সবচেয়ে গুরুত্বপূর্ণ।
আগের চার্টে দেখানো হয়েছে, তারের ব্যাস বাড়লে শক্তি কমে যায়। ডিজাইনাররা কখনও কখনও সমস্ত ব্যাসের জন্য একই প্রসার্য শক্তি ধরে নেন এবং তারপরে আশ্চর্য হন কেন একটি পুরু প্রোটোটাইপ স্প্রিং গণনার চেয়ে কম লোড তৈরি করে। সর্বদা তারের শক্তি ব্যবহার করুন যা আপনি ব্যবহার করতে চান এমন প্রকৃত ব্যাসের সাথে মেলে।
স্প্রিং ইনডেক্স হল তারের ব্যাসের গড় কয়েল ব্যাসের অনুপাত। 304-এর জন্য একটি ব্যবহারিক পরিসর হল 4 থেকে 12-এর মধ্যে। খুব কম সূচকের অর্থ হল টাইট বক্রতা এবং উচ্চ চাপের ঘনত্ব। একটি খুব উচ্চ সূচক ফিতে থাকে এবং সতর্ক নির্দেশিকা প্রয়োজন। 4 এর নিচে সূচক সহ স্প্রিংসের জন্য, কয়েলিংয়ের সময় 304 ক্র্যাক হতে পারে, বিশেষ করে যদি তারের পৃষ্ঠে কোনো ত্রুটি থাকে।
খোলা প্রান্ত, বন্ধ প্রান্ত, বর্গাকার বন্ধ প্রান্ত, বা বন্ধ এবং স্থল প্রান্তের পছন্দ কার্যকর কয়েল এবং একটি নির্দিষ্ট উচ্চতায় লোডকে প্রভাবিত করে। 304 কম্প্রেশন স্প্রিংসের জন্য, স্থল প্রান্তগুলি একটি সমতল বসার পৃষ্ঠ দেয় এবং যখন বসন্তটিকে কাত না করে উল্লম্বভাবে দাঁড়াতে হবে তখন সুপারিশ করা হয়। নাকাল একটি মসৃণ পৃষ্ঠ তৈরি করে যা পরে সঠিকভাবে নিষ্ক্রিয় হলে ক্ষয় প্রতিরোধে সহায়তা করে।
এক্সটেনশন স্প্রিংসের জন্য, হুক জ্যামিতি চাপের ঘনত্বের পরিচয় দেয় যা প্রায়শই ব্যর্থতার বিন্দু। একটি পূর্ণ হুক একটি পার্শ্ব হুকের চেয়ে শক্তিশালী। ক্র্যাকিং এড়াতে হুকের বাঁকের ব্যাসার্ধটি তারের ব্যাসের কমপক্ষে দ্বিগুণ হওয়া উচিত। উত্পাদনে, কয়েলিং প্রক্রিয়াটি কয়েল এবং হুকের মধ্যে একটি মসৃণ রূপান্তর ছেড়ে দেওয়া উচিত, ফর্মিং টুল থেকে তীক্ষ্ণ চিহ্ন ছাড়াই।
দুটি প্রক্রিয়া উল্লেখযোগ্যভাবে একটি 304 স্টেইনলেস স্টীল বসন্ত উন্নত করতে পারে:
উভয় প্রক্রিয়াই হল একটি স্প্রিং ফ্যাক্টরিতে আদর্শ বিকল্প যেখানে সঠিক সরঞ্জাম রয়েছে এবং এগুলি উল্লেখযোগ্য চাপের মধ্যে 100,000 এরও বেশি চক্র সহ্য করবে এমন যেকোনো বসন্তের জন্য অনুরোধ করা মূল্যবান।
স্প্রিং অর্ডার করার সময় উত্পাদন প্রক্রিয়া বোঝা আপনাকে সঠিক প্রশ্ন জিজ্ঞাসা করতে সহায়তা করে। একটি সাধারণ 304 স্টেইনলেস স্টিল স্প্রিং ব্যবহারের জন্য প্রস্তুত হওয়ার আগে বেশ কয়েকটি ধাপ অতিক্রম করে।
নিংবোতে চাওয়িং স্প্রিং সুবিধার মতো কারখানাগুলিতে, জাপানি এবং তাইওয়ানের নির্ভুলতা সিএনসি স্প্রিং ফরমার এবং স্বয়ংক্রিয় পরীক্ষার সরঞ্জামগুলির সংমিশ্রণ 304টি স্প্রিংগুলিকে দীর্ঘ সময়ের জন্য অর্থনৈতিকভাবে উত্পাদন করতে দেয়৷ একই সরঞ্জামগুলি বিশেষ আকৃতির স্প্রিংগুলি পরিচালনা করতে পারে যা স্ট্যান্ডার্ড স্প্রিং মেশিনে তৈরি করা যায় না।
একটি 304 স্টেইনলেস স্টীল বসন্তের গুণমান পৃষ্ঠে দৃশ্যমান নয়। একই মুক্ত দৈর্ঘ্য এবং ব্যাস সহ দুটি স্প্রিং সম্পূর্ণ ভিন্নভাবে আচরণ করতে পারে যদি তাদের স্ট্রেস রিলিফ, তারের উত্স এবং শেষ জ্যামিতি ভিন্ন হয়। নির্ভরযোগ্য সরবরাহকারীরা নিয়মিত নিম্নলিখিত চেকগুলি চালান।
যদি আপনার প্রকল্পে উচ্চ চাপ বা উচ্চ চক্র গণনা জড়িত থাকে, তাহলে আপনার এমন একজন সরবরাহকারীর সাথে কাজ করা উচিত যা উপাদান সার্টিফিকেট এবং পরীক্ষার রিপোর্ট প্রদান করতে পারে। উচ্চ চাপের অবস্থার জন্য স্টেইনলেস স্টিল স্প্রিংস নির্বাচন এবং যাচাই করার জন্য একটি ধাপে ধাপে পদ্ধতি একটি পৃথক নিবন্ধে আচ্ছাদিত করা হয়েছে, এবং এটি ব্যাখ্যা করে কিভাবে পরীক্ষা প্রোগ্রামটিকে এমনভাবে সংজ্ঞায়িত করা যায় যা তাত্ত্বিক না হয়ে ব্যবহারিক।
আপনি যখন একটি স্প্রিং প্রস্তুতকারকের কাছে একটি অনুসন্ধান পাঠান, তখন উত্তরের গুণমান আপনার দেওয়া তথ্যের মানের উপর নির্ভর করে। একটি সম্পূর্ণ বসন্ত স্পেসিফিকেশন নিম্নলিখিত আইটেম অন্তর্ভুক্ত করা উচিত.
| প্যারামিটার | বর্ণনা | উদাহরণ |
|---|---|---|
| তারের ব্যাস | স্প্রিং তারের ব্যাস, আদর্শভাবে একটি প্রমিত তারের গেজ থেকে নির্বাচিত। | 1.2 মিমি |
| বাইরে বা ভিতরে ব্যাস | একটি নির্বাচন করুন; একটি বোরে মাউন্ট করার জন্য বাইরের ব্যাস গুরুত্বপূর্ণ, রডের উপর ফিট করার জন্য ভিতরের ব্যাস। | OD 12.0 মিমি |
| বিনামূল্যে দৈর্ঘ্য | আনলোড করার সময় বসন্তের সামগ্রিক দৈর্ঘ্য। | 30.0 মিমি |
| কঠিন দৈর্ঘ্য | দৈর্ঘ্য যখন সমস্ত কয়েল স্পর্শ করা হয়; ক্লিয়ারেন্স চেক করতে কম্প্রেশন স্প্রিংসের জন্য ব্যবহৃত হয়। | 8.5 মিমি |
| লোড সহ কাজের উচ্চতা | সমালোচনামূলক নকশা জোড়া, উদাহরণস্বরূপ 20 মিমি উচ্চতায় 35 N এর লোড। | 20 মিমি এ 35 N |
| মোট কয়েল এবং শেষ প্রকার | কয়েলের মোট সংখ্যা এবং প্রান্তগুলি বন্ধ, বর্গক্ষেত্র বা স্থল কিনা। | 6.5 কয়েল, বন্ধ এবং স্থল |
| হুক জ্যামিতি | টেনশন স্প্রিংসের জন্য, সম্পূর্ণ হুক, সাইড হুক, ক্রসওভার বা অন্য আকৃতি নির্দিষ্ট করুন। | সম্পূর্ণ হুক উভয় প্রান্ত |
| পৃষ্ঠ এবং সমাপ্তি | নিষ্ক্রিয়, কাচের গুটিকা বিস্ফোরিত, শট প্রস্রাব করা, বা ইলেক্ট্রোপলিশড। | নিষ্ক্রিয় |
304 স্প্রিং অর্ডার করার সময় ইঞ্জিনিয়াররা কিছু সাধারণ ভুল করে:
যদি আপনার কাছে শুধুমাত্র একটি নমুনা বা একটি অঙ্কন থাকে, তাহলে ইন-হাউস ইঞ্জিনিয়ারিং অভিজ্ঞতার সাথে একজন প্রস্তুতকারক নকশাটি পিছনের দিকে কাজ করতে পারেন: বিদ্যমান স্প্রিং পরিমাপ করুন, প্রয়োজনীয় লোড এবং বিচ্যুতি নির্ধারণ করুন, 304 উপযুক্ত কিনা তা গণনা করুন এবং একটি সংশোধন করা নকশা প্রস্তাব করুন৷ এই কারণেই অনেক গ্রাহক উন্নয়ন পর্বের সময় কারখানায় একটি শারীরিক নমুনা পাঠান।
এটা নির্ভর করে আপনি কি উচ্চ শক্তি হিসাবে সংজ্ঞায়িত করেন তার উপর। পাতলা তার থেকে তৈরি একটি ছোট স্প্রিংয়ের জন্য, 304 1,100 MPa এর কাছাকাছি একটি প্রসার্য শক্তি প্রদান করতে পারে, যা যুক্তিসঙ্গতভাবে শক্তিশালী। যদি আপনার ডিজাইনের জন্য একটি সীমিত জায়গায় খুব বেশি লোডের প্রয়োজন হয় এবং স্প্রিংটি অবশ্যই ঘন তার থেকে তৈরি করা উচিত, 304 সম্ভবত অতিরিক্ত ব্যাস ছাড়া প্রয়োজনীয় স্ট্রেস সরবরাহ করবে না এবং 301 বা মিউজিক ওয়্যার আরও ভাল হবে। শক্তি উপাদান এবং তারের ব্যাস উভয়ের একটি ফাংশন, একা খাদ নয়।
316 ক্লোরাইড পিটিং এবং স্ট্রেস জারা ক্র্যাকিং প্রতিরোধের উন্নতি করতে মলিবডেনাম যোগ করে, এটি লবণ জল এবং সামুদ্রিক পরিবেশের জন্য আরও ভাল পছন্দ করে তোলে। যাইহোক, ঠান্ডা টানা অবস্থায় 316 তারের 304 এর চেয়ে কম প্রসার্য শক্তি রয়েছে, তাই একটি 316 স্প্রিং একটি অভিন্ন 304 বসন্তের চেয়ে দুর্বল হবে। ক্ষয়কারী পরিবেশের জন্য ডিজাইন করার সময় এই ট্রেড-অফটি অবশ্যই বিবেচনা করা উচিত।
স্বাভাবিক বায়ুমণ্ডলে, বিশুদ্ধ পানি এবং খাদ্য পরিবেশে, একটি সঠিকভাবে নিষ্ক্রিয় 304 বসন্তে মরিচা পড়বে না। ক্লোরাইড, আক্রমনাত্মক শিল্প রাসায়নিক, বা উচ্চ আর্দ্রতা সামুদ্রিক বাতাসের সাথে দীর্ঘস্থায়ী যোগাযোগে, পিটিং এবং মরিচা হতে পারে। কারখানায় হ্যান্ডলিং করার সময় এম্বেড করা কার্বন ইস্পাত কণা থেকে তাপমাত্রা এবং পৃষ্ঠের দূষণের সাথে ঝুঁকি বেড়ে যায়।
304 প্রায় 300 ডিগ্রি সেলসিয়াস পর্যন্ত বিরতিহীনভাবে ব্যবহার করা যেতে পারে, কিন্তু 290 ডিগ্রি সেলসিয়াসের উপরে ক্রমাগত পরিষেবার ফলে ধীরে ধীরে লোড শিথিল হয় এবং প্রসার্য শক্তি হ্রাস পায়। 400 °C এর উপরে, ঠান্ডা-কাজ করা কাঠামো দ্রুত পুনরুদ্ধার করে এবং বসন্ত তার বসন্তের বেশিরভাগ বৈশিষ্ট্য হারায়। উচ্চ-তাপমাত্রার পরিষেবাগুলির জন্য, 17-7PH বা একটি নিকেল-ভিত্তিক খাদ ব্যবহার করুন।
অ্যানিলেড 304 মূলত অ-চৌম্বকীয়, কিন্তু কোল্ড ড্রয়িং এবং কয়েলিং প্রক্রিয়াগুলি অস্টেনিটিক কাঠামোর অংশকে মার্টেনসাইটে রূপান্তরিত করে, সমাপ্ত স্প্রিংকে কিছুটা চৌম্বক করে তোলে। চুম্বকত্ব সাধারণত দুর্বল এবং ঠান্ডা কাজের পরিমাণের সাথে পরিবর্তিত হয়। যদি একটি সম্পূর্ণ অ-চৌম্বকীয় স্প্রিং প্রয়োজন হয়, উপাদান এবং প্রক্রিয়া সাবধানে নিয়ন্ত্রণ এবং পরীক্ষা করা আবশ্যক।
সবচেয়ে কার্যকরী পদ্ধতি হল শট পিনিং, প্রিসেট করা এবং হুক বা শেষ বাঁকগুলিতে তীক্ষ্ণ চাপ ঘনত্ব এড়ানো। উপরন্তু, উপাদানের ক্লান্তি সীমার মধ্যে অপারেটিং স্ট্রেস রাখুন এবং নিশ্চিত করুন যে পৃষ্ঠটি স্ক্র্যাচ, গর্ত এবং নাকাল চিহ্ন মুক্ত। একটি পরিষ্কার, মসৃণ পৃষ্ঠটি ফাটল শুরু করতে উল্লেখযোগ্যভাবে বিলম্ব করে।
স্ট্রেস রিলিফ হিট ট্রিটমেন্ট ইচ্ছাকৃতভাবে উপাদানটিকে অভ্যন্তরীণভাবে শিথিল করতে দেয় এবং কিছু লোড হ্রাস স্বাভাবিক যদি চিকিত্সার তাপমাত্রা মূল কয়েলিং স্ট্রেসের চেয়ে বেশি হয়। লোড লস অত্যধিক হলে, স্ট্রেস রিলিফ তাপমাত্রা বা সময়কাল খুব বেশি হতে পারে, বা তার অতিরিক্ত গরম হয়ে থাকতে পারে। একজন ভাল সরবরাহকারী প্রক্রিয়াটি সামঞ্জস্য করবে যাতে স্ট্রেস-রিলিফ চক্রের পরে চূড়ান্ত লোড আপনার স্পেসিফিকেশন পূরণ করে।
সম্পর্কিত পণ্য
আমাদের সাথে যোগাযোগ করুন
কারখানার ঠিকানা
নং 8, তাওয়ুয়ান সাউথ রোড, উয়ুকিয়াও, হেংহে টাউন, সিক্সি সিটি, নিংবো, চীন
ইমেইল
ফোন
+86-188 6787 1218+86-574-62605393
QR কোড