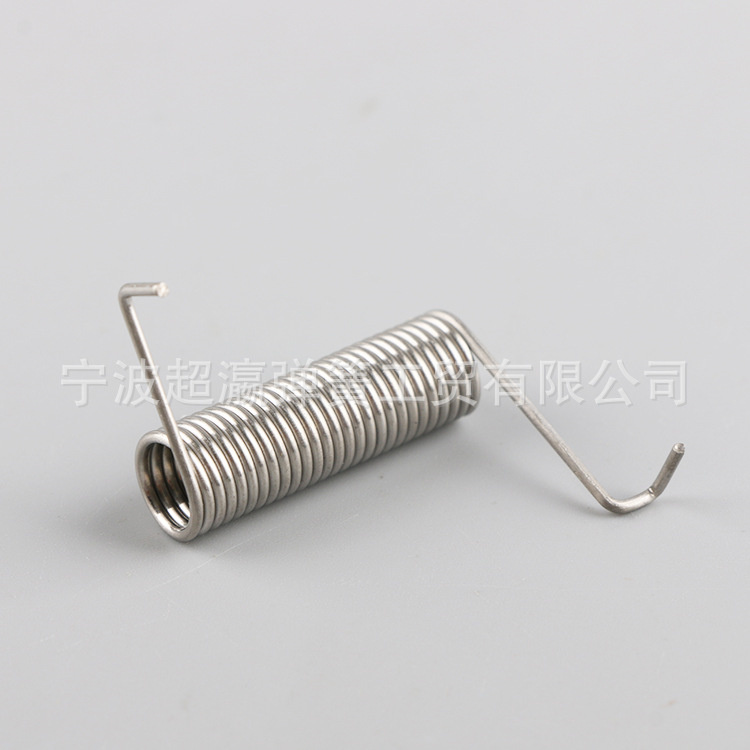
টর্শন স্প্রিংস এবং এক্সটেনশন স্প্রিংস উভয়ই কয়েল স্প্রিং, কিন্তু তারা সম্পূর্ণ ভিন্ন মেকানিক্যাল প্লেনে কাজ করে। একটি টরশন ...
আরও পড়ুন
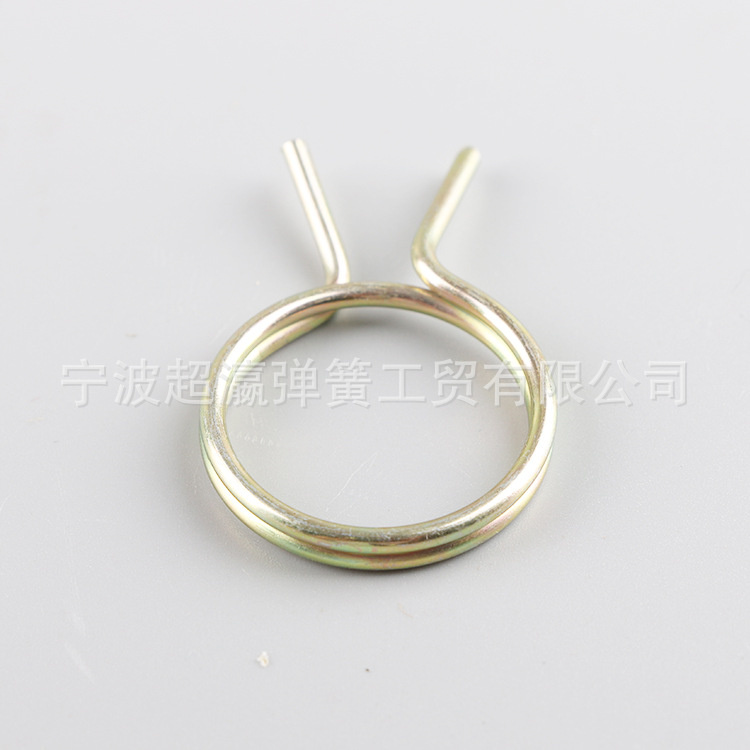
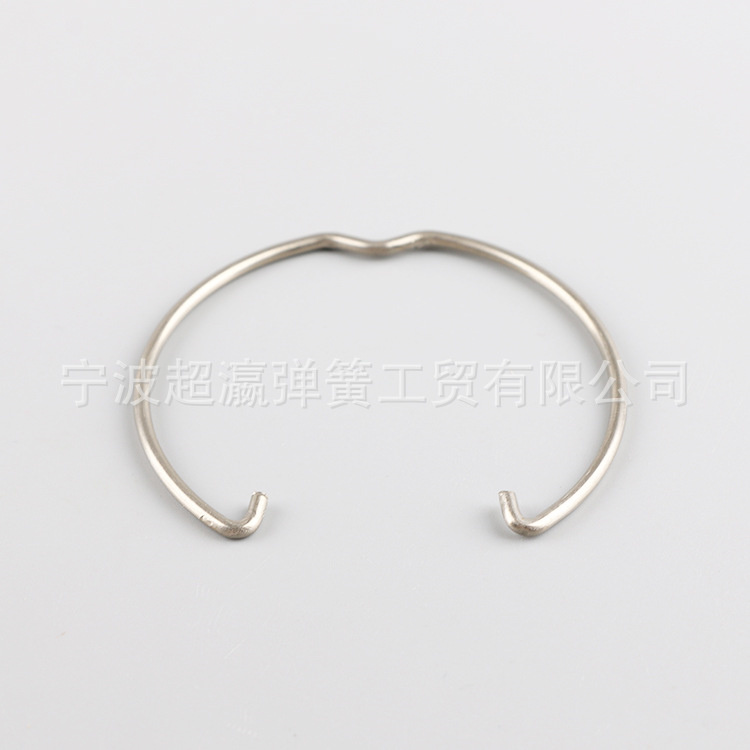
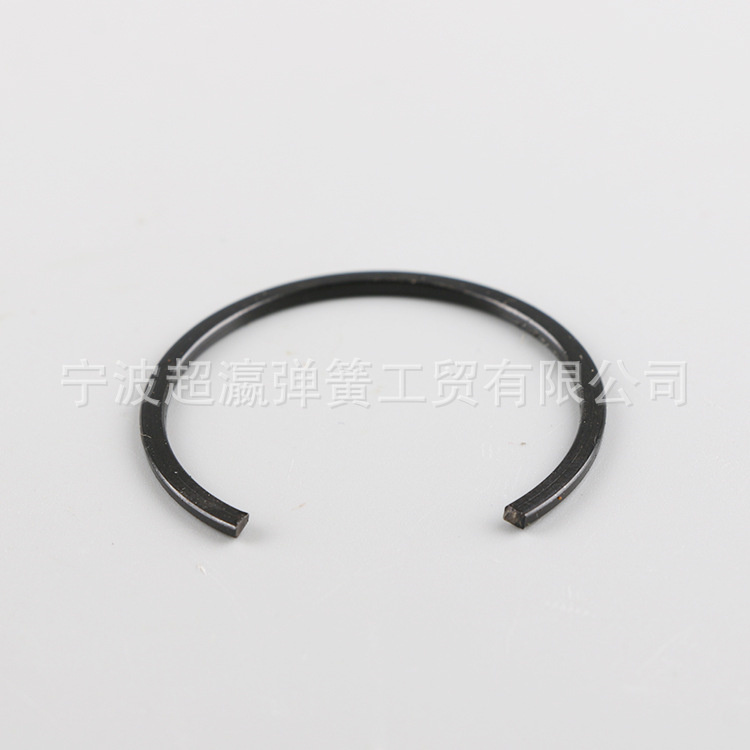
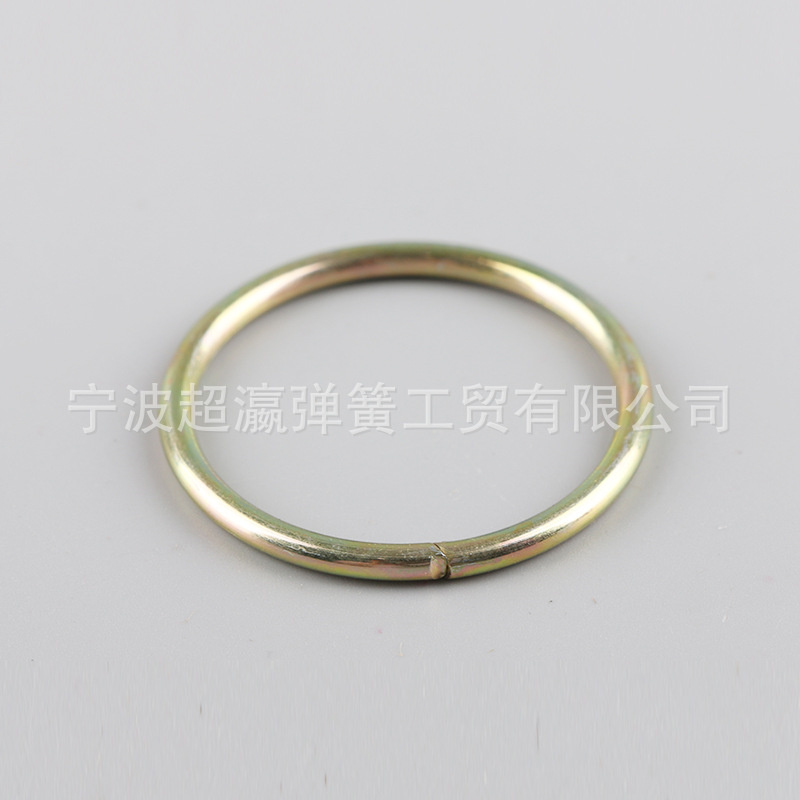
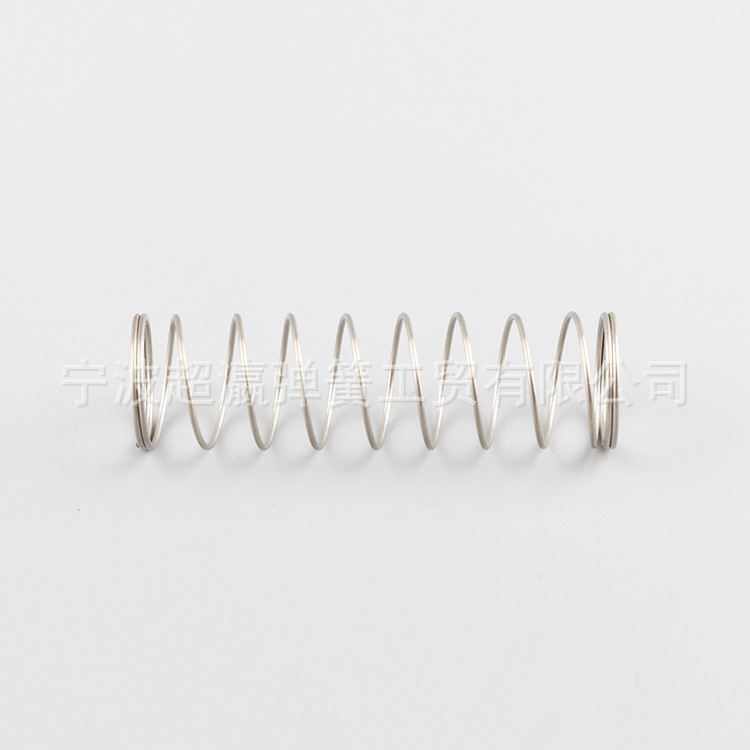
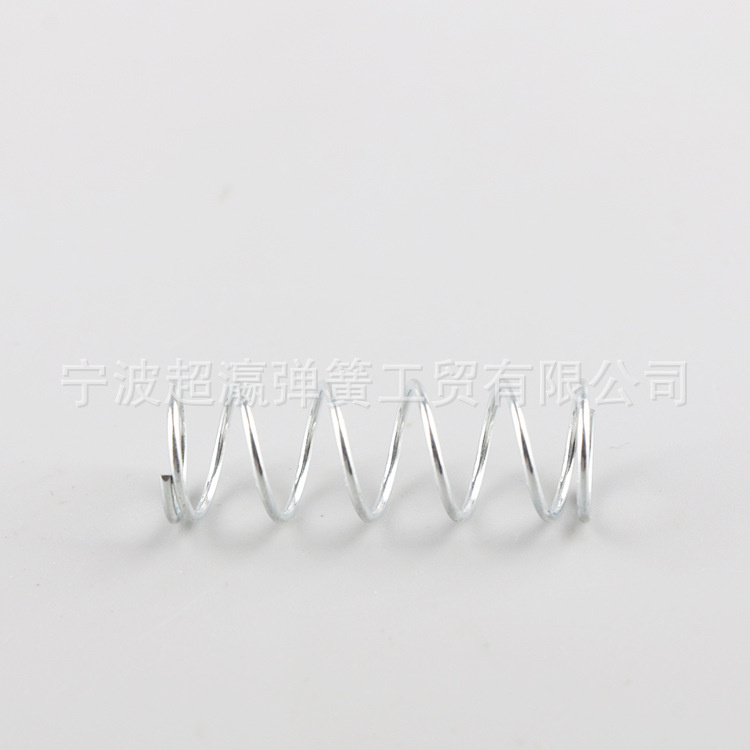
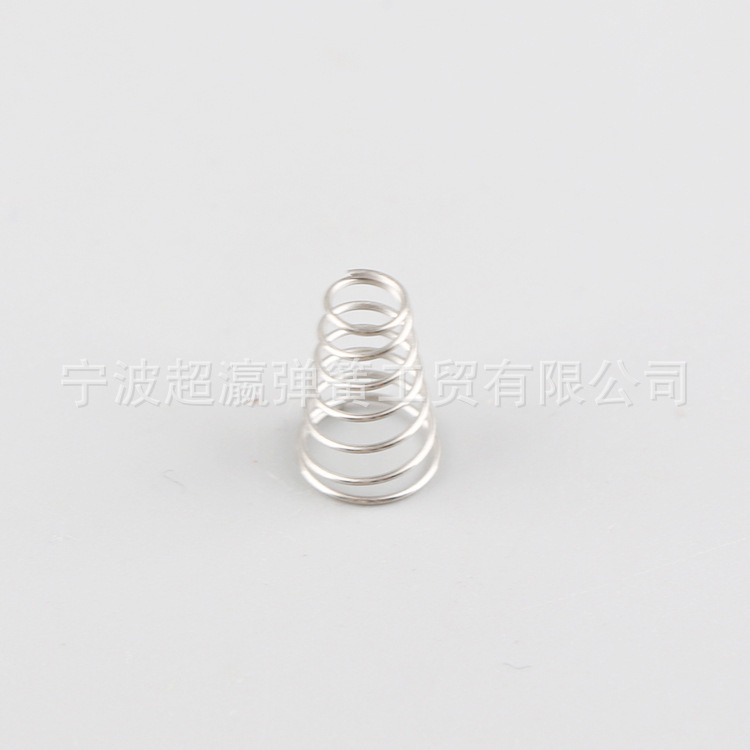
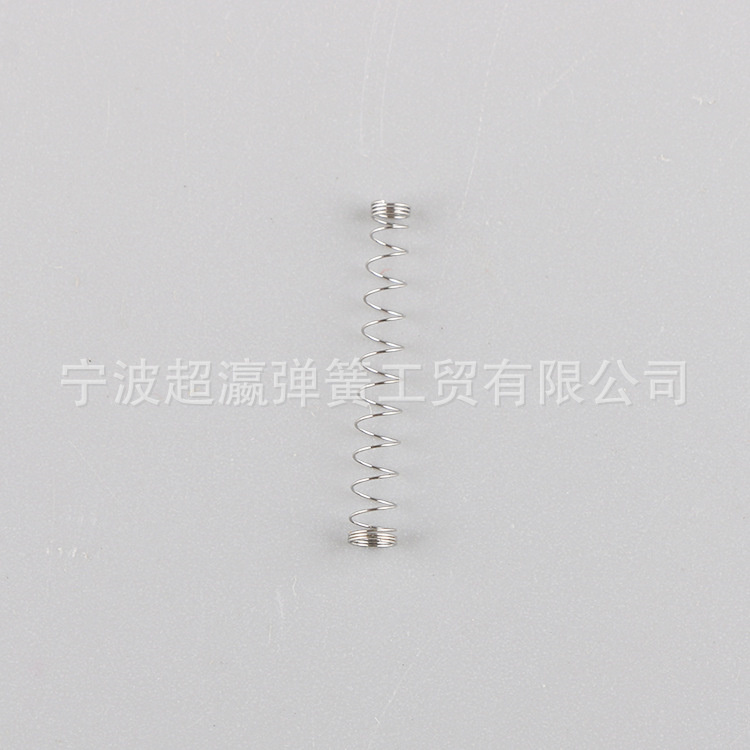
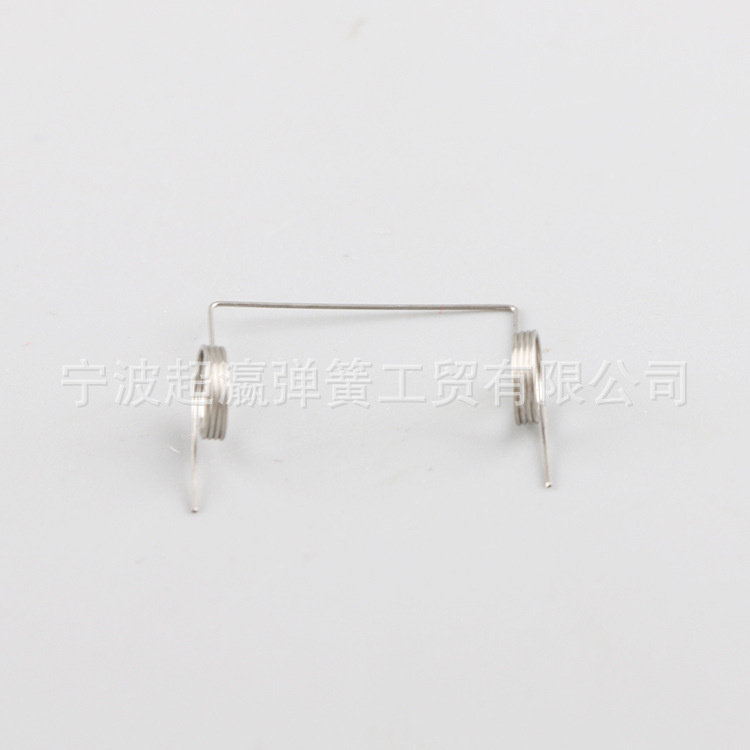
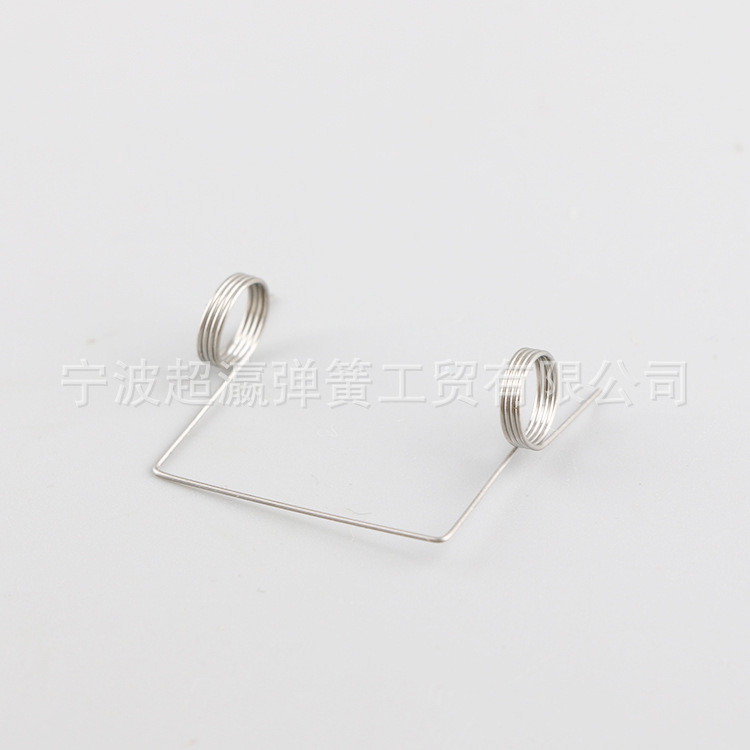
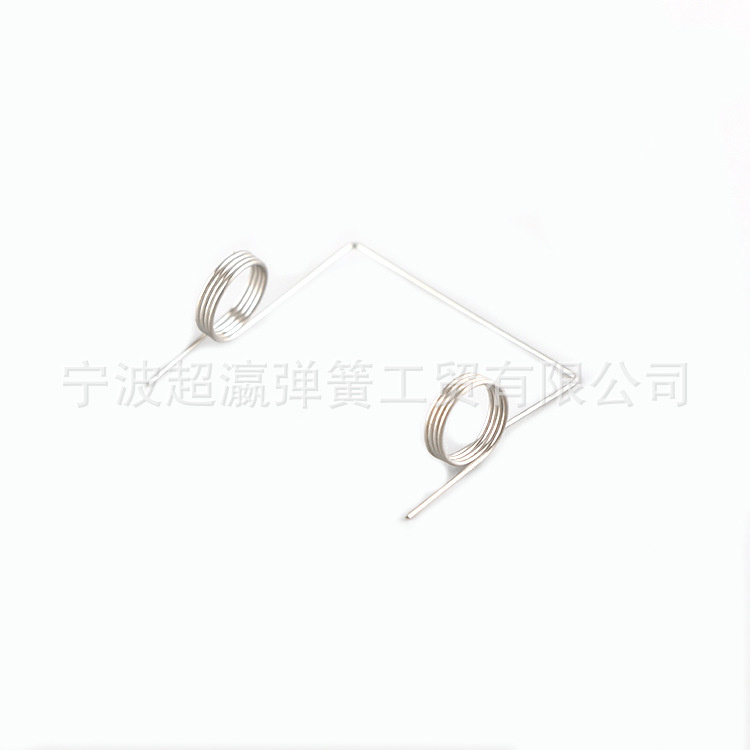
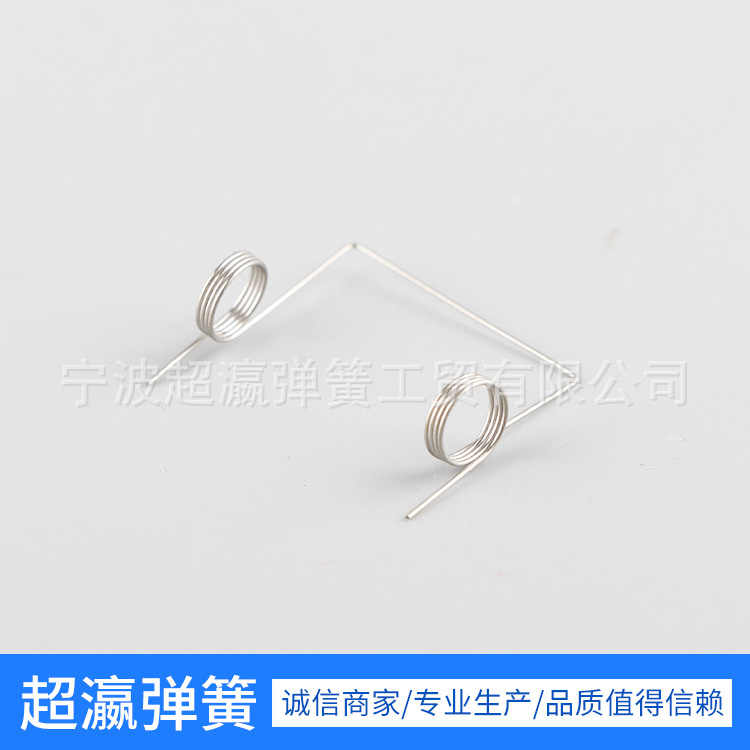
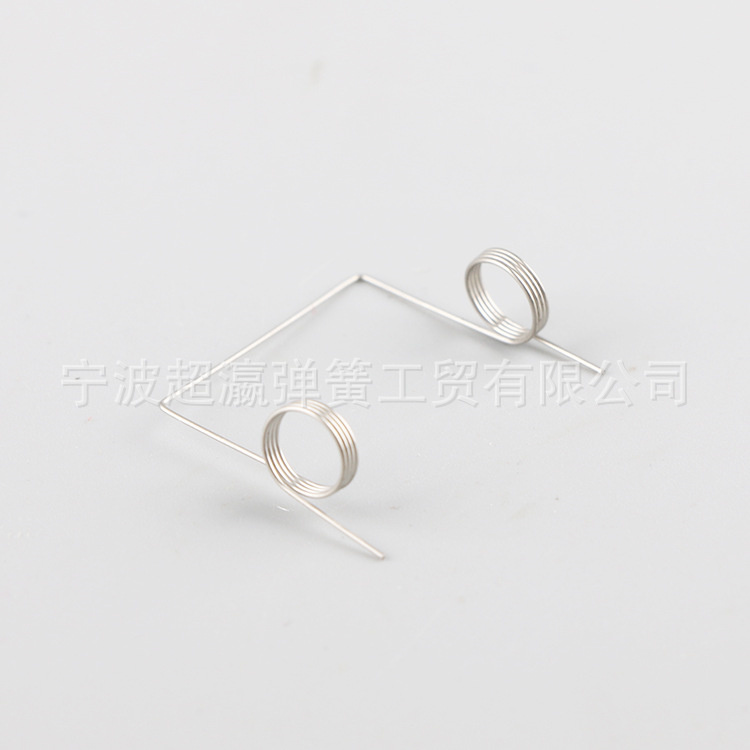
ইন্টিগ্রেটেড বক্স ফিতে আকৃতির বসন্ত বিশেষ নকশা এবং ফাংশন সঙ্গে একটি বসন্ত উপাদান. ইন্টিগ্রেটেড বক্স ফিতে আকৃতির বসন্ত এমন একটি নকশা গ্রহণ করে যা বক্সের আকার এবং ফিতে আকৃতিকে একত্রিত করে। ভাল স্থিতিশীলতা এবং স্থায়িত্ব প্রদান করার সময় এই নকশাটি বসন্তকে উচ্চ শক্তি দেয়। এর অভ্যন্তরীণ কাঠামো কমপ্যাক্ট, যা কার্যকরভাবে স্থান ব্যবহার করতে পারে এবং বিভিন্ন জটিল অ্যাপ্লিকেশন পরিস্থিতির চাহিদা মেটাতে পারে।
এই বসন্ত প্রধানত স্থিতিশীল সমর্থন এবং রিসেট ফাংশন প্রদান করতে ব্যবহৃত হয়। যখন এটি বাহ্যিক শক্তির অধীন হয়, তখন এটি বিকৃত এবং শক্তি সঞ্চয় করতে পারে। যখন বাহ্যিক বল অপসারণ করা হয়, তখন সরঞ্জামের স্বাভাবিক ক্রিয়াকলাপ নিশ্চিত করতে এটি দ্রুত তার আসল আকারে ফিরে আসতে পারে। এর ফিতে নকশা বসন্তকে আরও সুবিধাজনক এবং সংযোগ এবং ঠিক করার ক্ষেত্রে নির্ভরযোগ্য করে তোলে।
তদন্ত
পণ্যের পরামিতি
| মডেল/SKU | 52 |
| জন্য প্রস্তাবিত | খেলনা, ইলেকট্রনিক যোগাযোগ, তালা, ইত্যাদি |
| আকৃতি | ইন্টিগ্রেটেড বক্স ফিতে বসন্ত |
| উপাদান | স্প্রিং স্টিল |
আরো বিস্তারিত জানার জন্য আমাদের সাথে যোগাযোগ করুন
আপনার প্রয়োজন হলে আমাদের সাথে যোগাযোগ করতে দ্বিধা করবেন না!
সম্পর্কিত পণ্য
টর্শন স্প্রিংস এবং এক্সটেনশন স্প্রিংস উভয়ই কয়েল স্প্রিং, কিন্তু তারা সম্পূর্ণ ভিন্ন মেকানিক্যাল প্লেনে কাজ করে। একটি টরশন ...
আরও পড়ুনসংক্ষিপ্ত উত্তর: স্প্রিংসের জন্য 304 জয়, 202 এর একটি সংকীর্ণ ভূমিকা রয়েছে আপনি যদি একটি স্প্রিং এর জন্য একটি স্টেইনল...
আরও পড়ুনযখন একটি স্প্রিং ড্রয়িং "স্টেইনলেস স্টিল" নির্দিষ্ট করে, তখন পরবর্তী প্রশ্নটি প্রায় সবসময়ই 304 বা 430 হয়৷ উত্তরটি একটি স...
আরও পড়ুনএকজন প্রকৌশলী সম্প্রতি আমাদের জিজ্ঞাসা করেছিলেন যে প্রতিটি বসন্তে একটি ভালভ সমাবেশে স্টেইনলেস স্টিলে পরিবর্তন করা "সবচেয়ে শ...
আরও পড়ুনহ্যাঁ, 304 স্টেইনলেস স্টিল মরিচা ধরতে পারে। অনেক ক্রেতা এবং নকশা প্রকৌশলী "স্টেইনলেস" নামটি একটি মরিচা-মুক্ত জীবনের গ্যারান্...
আরও পড়ুন স্ট্রেস রিলিফ তাপ চিকিত্সা ইন্টিগ্রেটেড বক্স ফিতে আকৃতির বসন্ত
দ ইন্টিগ্রেটেড বক্স ফিতে আকৃতির বসন্ত একটি অনন্য নকশা এবং চমৎকার কর্মক্ষমতা সঙ্গে একটি বসন্ত উপাদান. এর নকশা বাক্সের আকৃতি এবং ফিতে আকৃতির বৈশিষ্ট্যগুলিকে একত্রিত করে, যাতে এটি উচ্চ শক্তি থাকাকালীন ভাল স্থিতিশীলতা এবং স্থায়িত্ব প্রদান করতে পারে। এই বসন্তটি বিভিন্ন পরিস্থিতিতে ব্যাপকভাবে ব্যবহৃত হয় যার জন্য স্থিতিশীল সমর্থন এবং রিসেট ফাংশন প্রয়োজন, যেমন অটোমোবাইল, যান্ত্রিক সরঞ্জাম এবং ইলেকট্রনিক পণ্য। এর কার্যকারিতা নির্ভরযোগ্যতা এবং স্থায়িত্ব নিশ্চিত করার জন্য, বসন্ত উত্পাদন প্রক্রিয়া চলাকালীন কার্যকর চাপ ত্রাণ তাপ চিকিত্সা করা আবশ্যক।
ইন্টিগ্রেটেড বক্স ফিতে আকৃতির বসন্ত কাজের নীতি
সমন্বিত বক্স ফিতে আকৃতির বসন্ত বিকৃত হবে যখন বলপ্রয়োগের শিকার হবে এবং বিকৃতির মাধ্যমে স্থিতিস্থাপক সম্ভাব্য শক্তি সঞ্চয় করবে। বাহ্যিক বল অপসারণের পরে, সরঞ্জামের স্বাভাবিক অপারেশন নিশ্চিত করতে বসন্ত দ্রুত তার আসল আকারে ফিরে আসবে। এর অভ্যন্তরীণ কাঠামোর কম্প্যাক্ট নকশা বসন্তকে সীমিত স্থানে একটি বড় ইলাস্টিক শক্তি প্রদান করতে সক্ষম করে এবং একটি বড় লোড সহ্য করতে পারে।
স্ট্রেস রিলিফের প্রয়োজনীয়তা
বসন্ত উত্পাদন প্রক্রিয়া চলাকালীন, বসন্ত উপাদান ঠান্ডা প্রক্রিয়াকরণ বা গরম প্রক্রিয়াকরণের সময় অভ্যন্তরীণ চাপ তৈরি করবে। এই অভ্যন্তরীণ চাপের কারণে বসন্ত বিকৃত, ক্লান্তি বা ব্যবহারের সময় ব্যর্থ হতে পারে। অতএব, বসন্তের কর্মক্ষমতা এবং জীবন নিশ্চিত করার জন্য, এটি অবশ্যই স্ট্রেস রিলিফ চিকিত্সার শিকার হতে হবে।
স্ট্রেস রিলিফ হিট ট্রিটমেন্টের মূল উদ্দেশ্য হল গরম এবং ঠান্ডা করার প্রক্রিয়ার মাধ্যমে উপাদানের ভিতরে থাকা অবশিষ্ট স্ট্রেস কমানো, যার ফলে বসন্তের স্থায়িত্ব এবং স্থায়িত্ব উন্নত করা।
চাপ উপশম তাপ চিকিত্সা প্রক্রিয়া
গরম করার পর্যায়
স্ট্রেস রিলিফ হিট ট্রিটমেন্টের প্রথম ধাপ হল গরম করা। এই পর্যায়ে বসন্তকে একটি নির্দিষ্ট তাপমাত্রায় উত্তপ্ত করা হয়, যা সাধারণত উপাদানটির পুনঃস্থাপন তাপমাত্রার চেয়ে কম হয়। সাধারণ গরম করার তাপমাত্রা পরিসীমা 300°C থেকে 500°C। গরম করার উদ্দেশ্য হল উপাদানের অভ্যন্তরীণ চাপকে পুনরায় বিতরণ করা এবং বসন্তের জালির কাঠামোকে স্থিতিশীল করা।
গরম করার হার: হঠাৎ তাপমাত্রা বৃদ্ধির কারণে স্থানীয় অতিরিক্ত গরম এবং উপাদানের বিকৃতি এড়াতে গরম করার হার অভিন্ন হওয়া উচিত।
উত্তাপের মাধ্যম: গরম সাধারণত বায়ু, চুল্লি বা তেল স্নানে বাহিত হয়। নির্দিষ্ট মাধ্যম নির্বাচন বসন্তের উপাদান এবং প্রক্রিয়াকরণ সরঞ্জামের উপর নির্ভর করে।
ধারণ মঞ্চ
হিটিং সেট তাপমাত্রায় পৌঁছানোর পরে, এটি একটি নির্দিষ্ট সময়ের জন্য বজায় রাখা প্রয়োজন। এই পর্যায়কে হোল্ডিং স্টেজ বলা হয়। এর উদ্দেশ্য হল উপাদানটিকে উচ্চ তাপমাত্রায় সম্পূর্ণরূপে প্রতিক্রিয়া জানানো এবং অভ্যন্তরীণ চাপের মুক্তি সম্পূর্ণ করার অনুমতি দেওয়া। হোল্ডিং সময় সাধারণত উপাদানের ধরন, বেধ এবং গরম করার তাপমাত্রা দ্বারা নির্ধারিত হয়, সাধারণত 1 ঘন্টা থেকে 4 ঘন্টার মধ্যে।
তাপমাত্রা নিয়ন্ত্রণ: হোল্ডিং পর্যায়ে তাপমাত্রা নিয়ন্ত্রণ খুবই গুরুত্বপূর্ণ। খুব বেশি বা খুব কম তাপমাত্রা চিকিত্সার প্রভাবকে প্রভাবিত করবে।
সময় নিয়ন্ত্রণ: স্ট্রেস সম্পূর্ণরূপে মুক্তি পেয়েছে তা নিশ্চিত করার জন্য ধরে রাখার সময়টি যথেষ্ট দীর্ঘ হওয়া উচিত, তবে অতিরিক্ত অক্সিডেশন বা উপাদানের অন্যান্য প্রতিকূল প্রভাব এড়াতে খুব বেশি দীর্ঘ নয়।
কুলিং স্টেজ
গরম এবং ধারণ করার পর্যায়গুলি সম্পন্ন হওয়ার পরে, বসন্তকে ঠান্ডা করা প্রয়োজন। কুলিং একটি চুল্লি বা প্রাকৃতিকভাবে বাতাসে ঠান্ডা করা যেতে পারে। খুব দ্রুত শীতল হওয়ার কারণে নতুন অভ্যন্তরীণ চাপ এড়াতে শীতল করার গতি খুব দ্রুত হওয়া উচিত নয়। শীতল প্রক্রিয়াটি সাধারণত ধীর এবং অভিন্ন গতিতে নিয়ন্ত্রিত হয় যাতে পুরো প্রক্রিয়া জুড়ে বসন্ত একটি স্থিতিশীল অবস্থায় থাকে।
কুলিং পদ্ধতি: বিভিন্ন শীতল পদ্ধতি উপাদানের চূড়ান্ত কর্মক্ষমতা প্রভাবিত করবে। বায়ু শীতলকরণ বেশিরভাগ ক্ষেত্রেই উপযুক্ত, যখন কিছু বিশেষ উপকরণকে নিষ্ক্রিয় গ্যাসে ঠান্ডা করার প্রয়োজন হতে পারে।
Ningbo Chaoying Spring Industry & Trade Co., Ltd-এর স্প্রিং ডিজাইন এবং উৎপাদনে প্রায় 20 বছরের অভিজ্ঞতা রয়েছে এবং ব্যবহারকারীদের উচ্চ-মানের, উচ্চ-স্তরের সমন্বিত বক্স বাকল স্প্রিং পণ্য সরবরাহ করতে প্রতিশ্রুতিবদ্ধ।
আমাদের সাথে যোগাযোগ করুন
কারখানার ঠিকানা
নং 8, তাওয়ুয়ান সাউথ রোড, উয়ুকিয়াও, হেংহে টাউন, সিক্সি সিটি, নিংবো, চীন
ইমেইল
ফোন
+86-188 6787 1218+86-574-62605393
QR কোড